


一句话答案:测量上限回答"能测多大",分辨率回答"能读到多细",示值精度回答"读到的数离真值可能差多少"——三个指标互不替代,看参数表必须分开读。
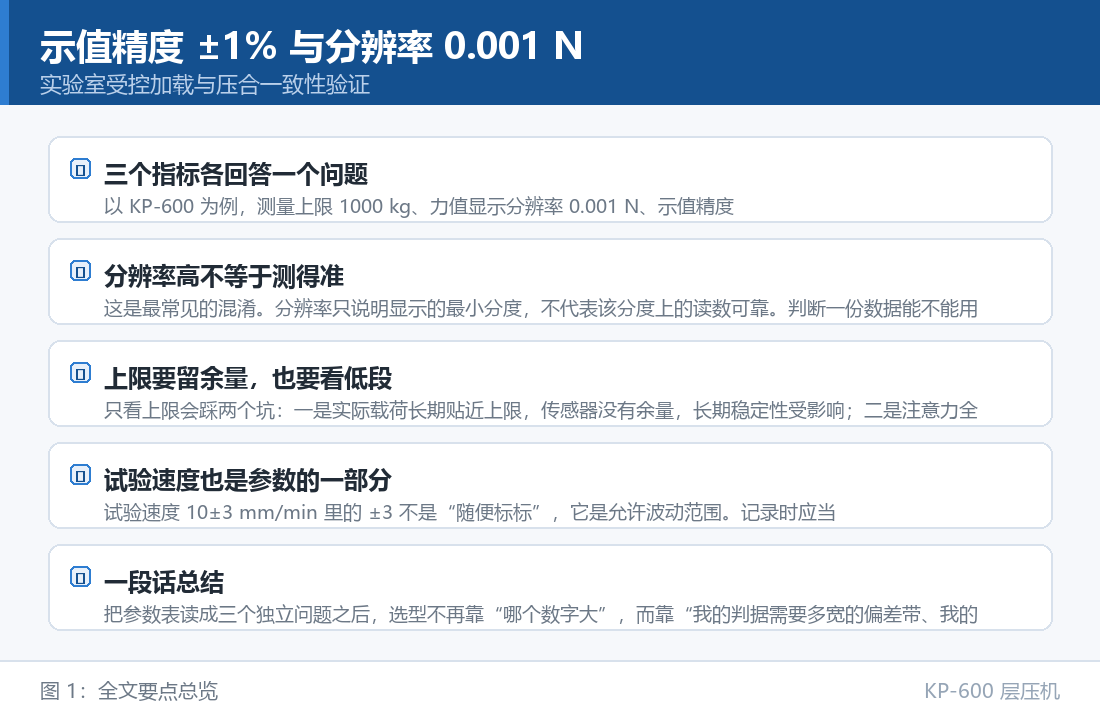
以 KP-600 为例,测量上限 1000 kg、力值显示分辨率 0.001 N、示值精度 ±1%。这三个数字放在一起容易被当成一回事,实际分属三个维度:
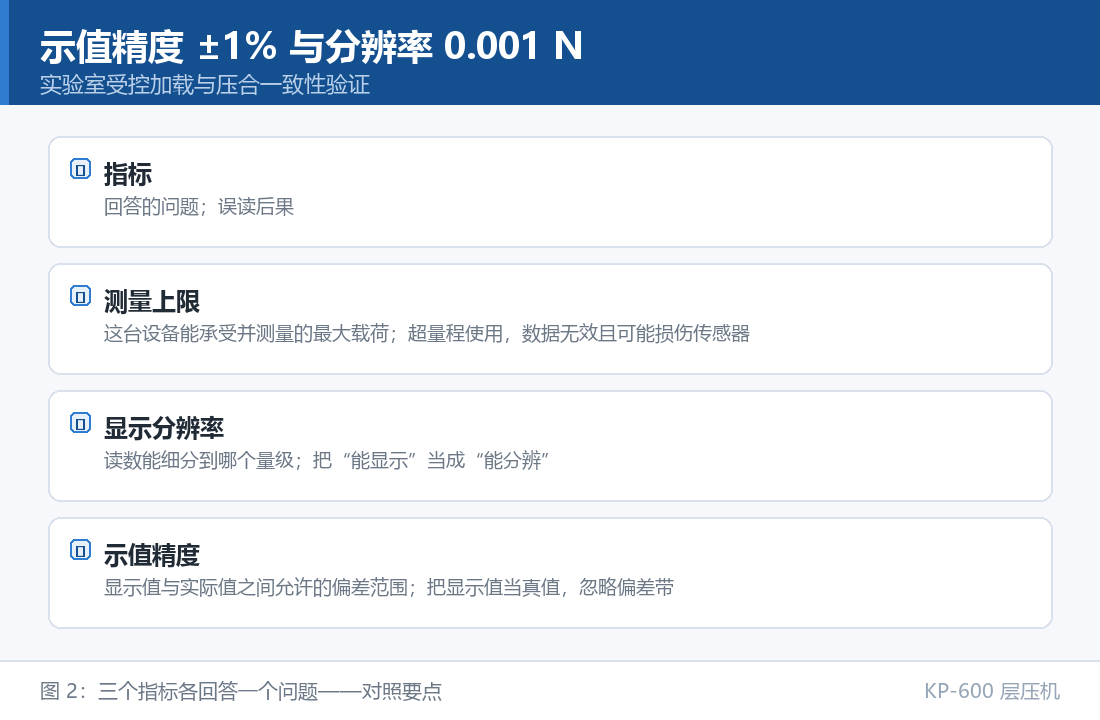
| 指标 | 回答的问题 | 误读后果 |
|---|---|---|
| 测量上限 | 这台设备能承受并测量的最大载荷 | 超量程使用,数据无效且可能损伤传感器 |
| 显示分辨率 | 读数能细分到哪个量级 | 把"能显示"当成"能分辨" |
| 示值精度 | 显示值与实际值之间允许的偏差范围 | 把显示值当真值,忽略偏差带 |
这是最常见的混淆。分辨率只说明显示的最小分度,不代表该分度上的读数可靠。判断一份数据能不能用,看的是示值精度给出的偏差带是否落在你的判定容差之内。
举个思路:如果一个判据要求在 500 N 处区分 ±2 N 的差异,那么 ±1% 的示值偏差带(在该量级上明显大于 2 N)就意味着这台设备的读数不足以支撑这个判据——不是设备不好,是判据与设备能力不匹配。
只看上限会踩两个坑:一是实际载荷长期贴近上限,传感器没有余量,长期稳定性受影响;二是注意力全在上限时,低载荷段的能力被忽略。多数压合试验的工作点并不在上限附近,选型时应以常用工作点为准核对精度与分辨率。
试验速度 10±3 mm/min 里的 ±3 不是"随便标标",它是允许波动范围。记录时应当写明实际设定值,并在跨批次比较时确认速度一致——载荷施加速率不同,同一材料的响应也不同。
把参数表读成三个独立问题之后,选型不再靠"哪个数字大",而靠"我的判据需要多宽的偏差带、我的样品落在哪个工作段"。
KP-600 层压机:测量上限 1000 kg,力值显示分辨率 0.001 N,示值精度 ±1%;试验速度 10±3 mm/min,最大回程速度 200 mm/min;压板及压合工作区域 600 mm × 600 mm × 600 mm,机台行程 600 mm;中文操作界面,参数设置、状态显示、运行控制与结果确认集中管理,内置微型打印模块可即时输出结果。
作者:精邦仪器技术团队(东莞市精邦机械科技有限公司)。精度与偏差以设备校准结果和适用方法为准。
相关设备:层压机 KP-600(东莞市精邦机械科技有限公司,精邦仪器)

